大型注塑模具材料选型与加工要点——聚焦珠海汽车模具产业
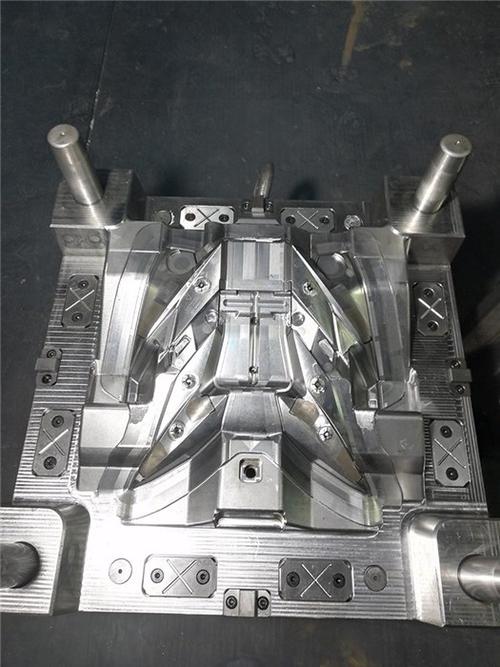
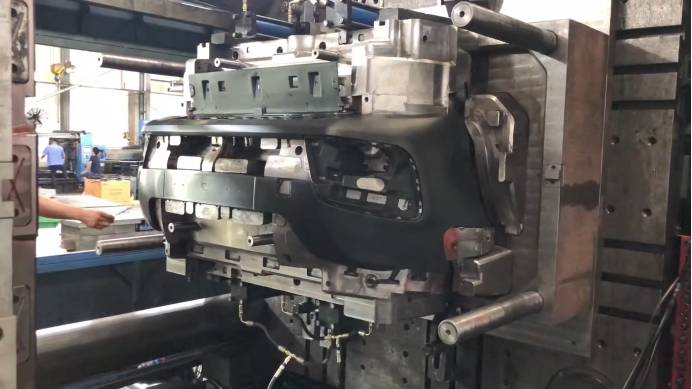
随着汽车工业向轻量化、高精度方向快速发展,大型注塑模具作为汽车内外饰件及结构件的关键工装,其材料选择与加工质量直接决定零部件成型效率与产品品质。珠海作为华南地区重要的模具制造基地,依托成熟的产业链与港口优势,在大型汽车注塑模具领域形成了鲜明的技术特色。本文以力盛模具加工图为参考,系统梳理大型注塑模具的材料选型、加工流程与区域产业优势。
一、大型汽车的注塑模具对材料的基本要求
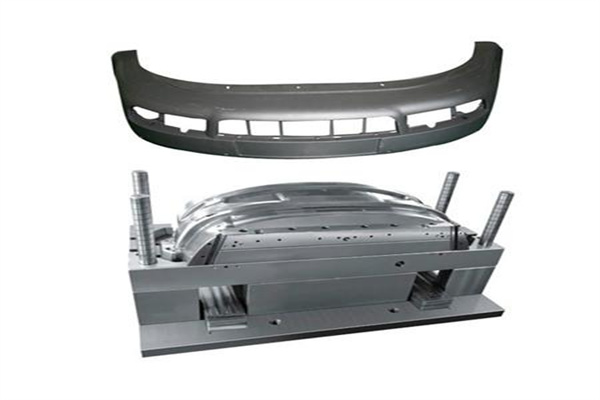
大型注塑模具通常指成型尺寸在800mm以上、重量超过2吨的模具,广泛用于汽车保险杠、仪表台、门板、格栅等大型覆盖件生产。此类模具需承受高压注射(80–120MPa)、高模温循环(50–90℃)以及频繁的合模动作,因此钢材必须具备以下特性:
- 高淬透性与均一硬度:截面尺寸大,需保证心部与表面硬度差≤2–3 HRC,以防早期龟裂。
- 优良的抛光性能:汽车外饰件表面要求镜面(Ra≤0.1μm),钢材纯净度(低硫、低夹杂)至关重要。
- 抗热疲劳与耐磨性:长期冷热交变易引起热裂纹,需加铬、钼、钒等合金元素提升抗回火能力。
- 良好的切削加工性:大型模架深腔、深孔加工量大,预硬钢(如P20系列)可免除后续热处理变形风险。
二、常用大型注塑模具材料及适用部位
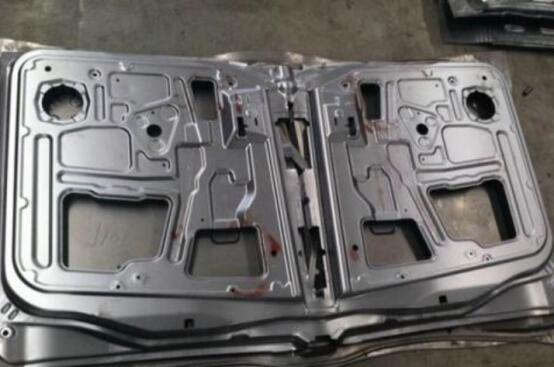
根据力盛模具加工图分析,珠海大型汽车注塑模具选材呈现模块化分级:
- 模架与承重板:采用S50C或45#钢,调质处理至HB 220–270,满足刚性与成本要求。
- 型腔与型芯:主流选用718H(P20+Ni)、2738H、NAK80。718H预硬至HB 290–330,适合中型汽车件;2738H淬透性更优,用于大吨位模具;NAK80硬度HB 370–400,抛光性极佳,适用于高光免喷涂件(如格栅、装饰条)。
- 滑块、抽芯与高频碰撞部位:采用H13(1.2344)或SKD61,淬火+氮化处理至HRC 48–52,提高耐磨性。
- 热流道系统周边:使用铍铜或铜合金镶件加速冷却,但须做好防腐蚀处理。
材料入厂须核对质保书与光谱分析,避免混料导致的批量开裂风险。
三、基于加工图的关键制造节点
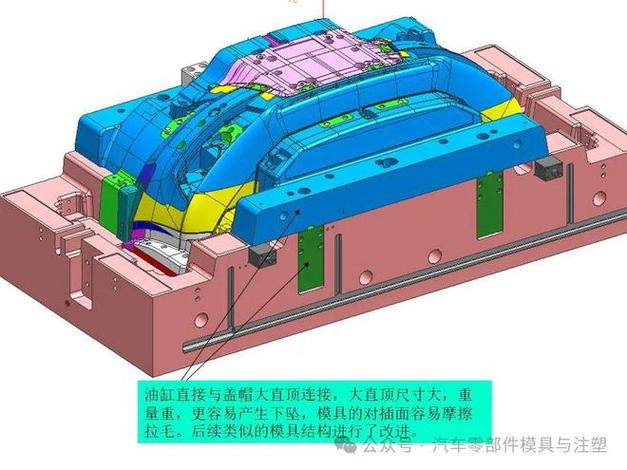
以东盛模具加工图为例,大型注塑模具的制造流程需围绕以下关键节点控制:
1. 粗加工阶段:采用龙门铣或落地镗床去除大余量,单边留0.8–1.5mm精加工余量。粗加工后必须进行去应力退火(550–600℃),防止后续深腔加工变形。
2. 半精加工与深孔钻:利用深孔钻床加工冷却水道(φ12–25mm),水路排布应以加工图标注的随形冷却线为准,间距控制在30–55mm,保证模温均匀。
3. 精加工与电火花:三维型面多采用高速铣(主轴转速15000–24000rpm)配合石墨电极电火花清根。加工图需明确EDM位置与表面粗糙度,避免过切。
4. 抛光与皮纹:汽车A面件需2500#以上砂纸逐级抛光;皮纹区域依照客户标准用化学蚀刻或激光雕刻完成。
5. 装配与试模:各镶件配合间隙按0.01–0.03mm控制,普配后利用2000T以上注塑机进行T1试模,检查填充平衡与冷却效率。
上述步骤均依赖原始加工图的尺寸链计算与公差标注,每一处修改须同步更新BOM与CAM文件。
四、珠海大型注塑模具的产业协同优势
珠海在大型汽车模具制造上具有三方面依托:
- 港口与物流优势:毗邻高栏港,进口特种模具钢(如德国蒂森、日本大同)周期短、运费低。
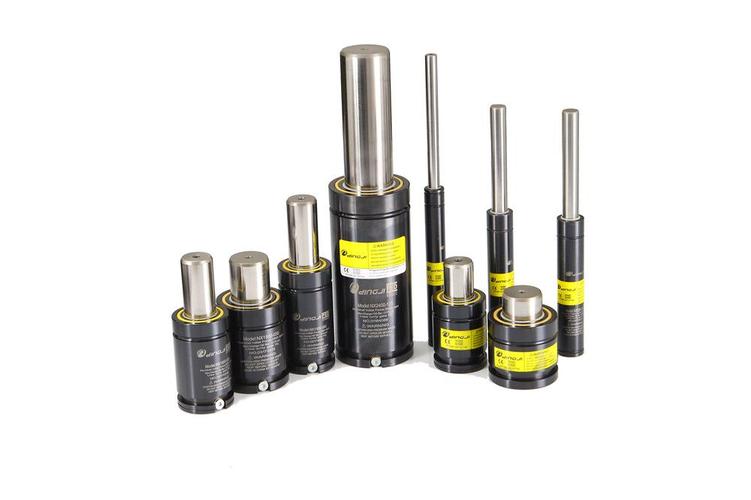
- 产业链配套完善:本地聚集模架、热流道、氮气弹簧及五轴加工资源,可实现72小时内跨厂协作。
- 客户导向模式:广汽、比亚迪及新能源配套厂的进驻,推动珠海模具企业向“材料+工艺+数据”全流程交付转型,大型模具直接发运至主机厂试模线。
五、选材与加工的发展趋势
未来大型汽车注塑模具将呈现三项趋势:
- 高导热与高耐磨并重:粉末冶金高速钢(如ASP系列)镶件用量上升,冷却效率优化5–15%。
- 增材制造的随形冷却:3D打印模具钢镶件用于局部热点,缩短成型周期10–20%。
- 数据驱动的加工图管理:将传感数据接入CAM系统,实时修正刀具路径,减少试切报废。
综上,以正确的材料体系为基础,以精密加工图为执行依据,珠海的汽车大型注塑模具制造正在从单一来图加工升级为技术闭环的服务模式。正确理解材料与加工图的关联,是提升模具寿命、保障汽车件表面质量的关键。企业需持续在材质纯净度、热处理及精密测量上投入,方能响应市场对轻量化、大型化以及美观化汽车部件日益严格的要求。
如若转载,请注明出处:http://www.jszkcy.com/product/26.html
更新时间:2026-10-05 14:35:41