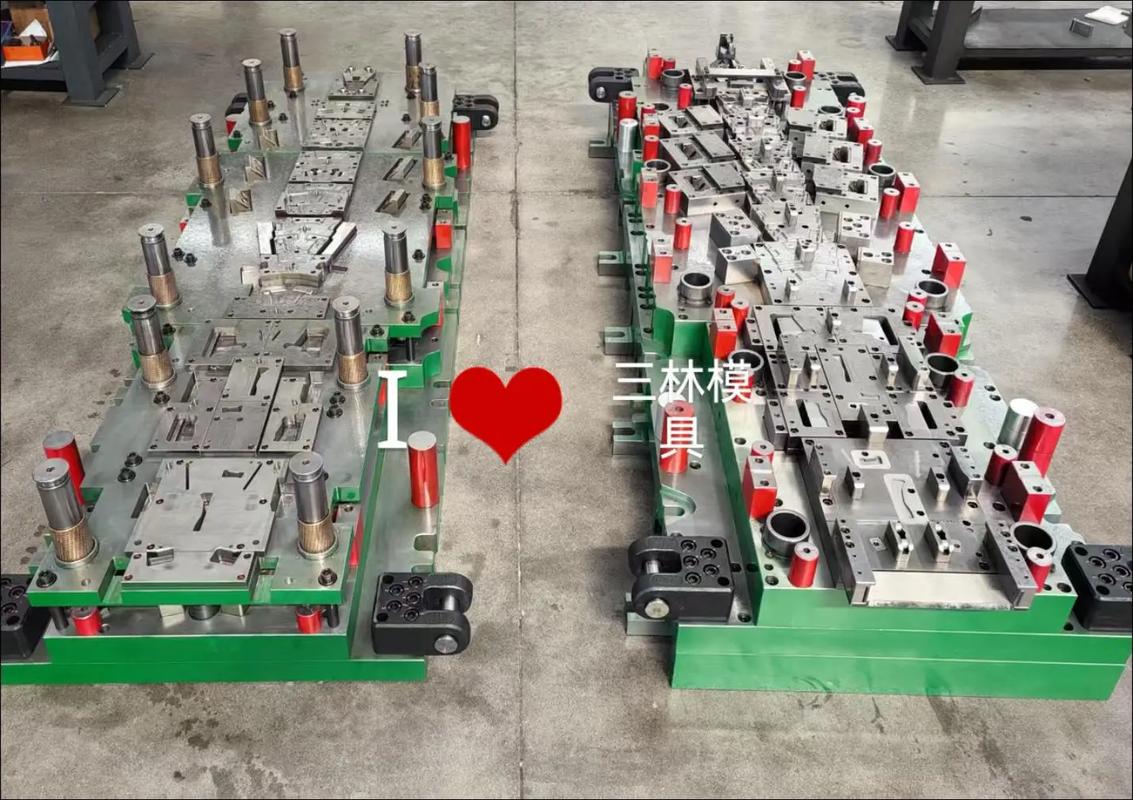
一套模具价值一套房 汽车保险杠和中控台是怎样生产出来的?
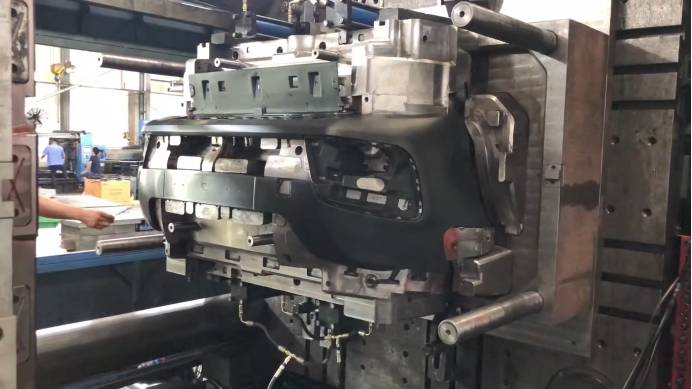
在汽车制造领域,有这样一句话:“模具是工业之母。”而汽车模具,更是被誉为“制造业皇冠上的明珠”。一副高端汽车模具的价格,动辄几十万、上百万,甚至能抵得上一套三四线城市的房产。这些价值不菲的模具,究竟是如何将塑料颗粒变成汽车上精致的保险杠和复杂的中控台的?
一、汽车模具为什么这么贵?
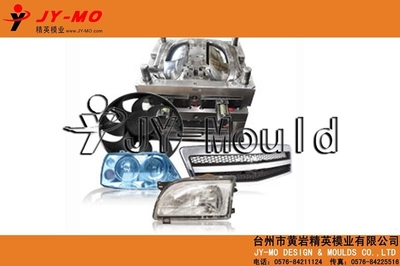
汽车模具不仅是一块“挖了坑的钢块”,它集成了材料科学、精密加工、热力学、流体力学等尖端技术。以保险杠注塑模具为例:
- 材料要求高:需使用耐腐蚀、高硬度的模具钢(如718、P20等),并经过热处理,保证百万次注射不变形。
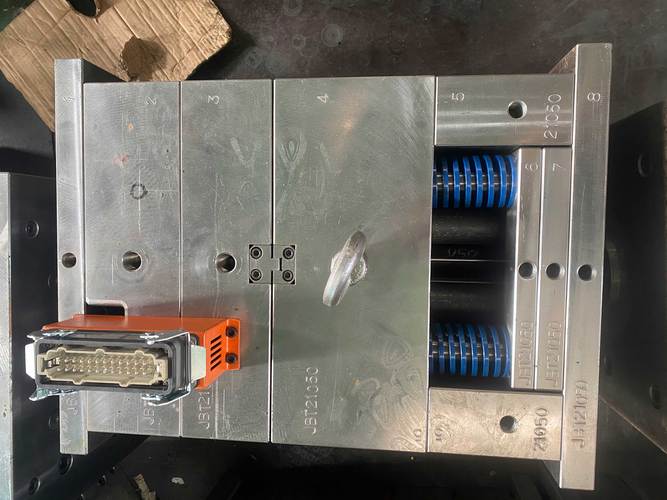
- 结构复杂:一套保险杠模具重达数十吨,包含型腔、型芯、冷却水路、顶出系统、热流道系统等,配合精度达到微米级。
- 开发周期长:从设计到调试,往往需要3-6个月,涉及多轮CAE模流分析和修模。
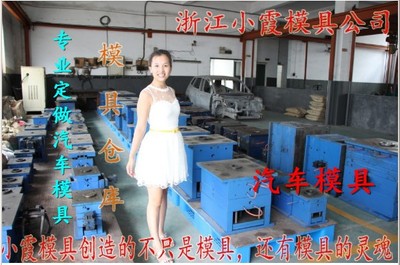
- 分摊成本高:如果某款车型销量低,单套模具的成本分摊到每辆车上便十分惊人。一套大型中控台模具售价可达200万~500万元,堪比一套小城市的房子。
二、保险杠的生产:大型注塑的“巨无霸”
汽车保险杠主流采用改性聚丙烯(PP+EPDM)材料,通过 注塑成型 生产。
步骤1:合模与注射
巨大的注塑机(锁模力常达2000吨以上)将模具紧密合拢。干燥后的塑料颗粒被加热至220~260℃熔融,然后以高压高速注入模具型腔。由于保险杠面积大、流程长,需要多浇口热流道系统,确保塑料在凝固前充满每一个角落。
步骤2:保压与冷却
注射完成后,继续施加压力(保压),补偿塑料冷却收缩。模具内部布满冷却水道,通入10~20℃的冷水,使零件在几十秒内定型。
步骤3:开模与取件
模具打开,顶出系统将柔软的保险杠顶出。之后,工人或机械手取件,切除浇口,送入下一道工序(如喷涂、焊接雷达支架等)。整个过程循环时间约1~2分钟。
想象一下:一副价值百万的模具每天生产数百个保险杠,直到车型换代——这正是“以模具摊成本”的逻辑。
三、中控台的生产:复杂内饰的多工艺集成
中控台(仪表板)远比保险杠精密,它是由多个零件组成的系统。其核心骨架常用 注塑成型,而表面则包覆软化层或真皮。
主要工艺1:注塑骨架
中控台骨架通常采用PC/ABS材料,模具具有极复杂的冷却水路和滑块抽芯机构,因为骨架上分布着风道、卡扣、螺丝柱。一副双色模具或低压注塑模具价值可达百万元。
主要工艺2:搪塑或阴模成型表皮
这是最昂贵的一步。为获得仿皮纹理和柔软触感,需使用搪塑模具或阴模成型模具。搪塑粉在高温模具内融化附着,形成0.8~1.2mm的表皮,一副中控台搪塑模具钢模仅轻微磨损就需大修。
主要工艺3:发泡填充
骨架与表皮之间注入聚氨酯发泡材料,形成软质中间层。随后通过焊接、卡扣组装。
高端车型的中控台模具动辄两三套配合,总价突破数百万,这恰好揭开了“一套模具一套房”的现实。
四、一套价值一套房的模具,到底体现了什么价值?
- 规模分摊的真相:表面上卖楼价的模具,其实每生产一套零件仅摊销几元到几十元费用。年产10万件车辆,假设模具总价300万,每辆车保险杠分摊30元,中控台分摊60元——这才是工业化的秘密。
- 不花钱修不好,花小钱省大钱:如果用普通注塑口粗制模具勉强试产,零件的缩水、银纹、熔接线就会毁掉汽车质感。高级模具的使用能降低废品率。
- 设计和锁模力保证:“高房价”换来了最佳的塑料熔体流动平衡,保证每个尺寸、位契紧密,隔音性、焊接强度和行人保护合规(保险杠碰撞试验)同时拥有一致性。也就是长期的不掉漆不变形寿命。
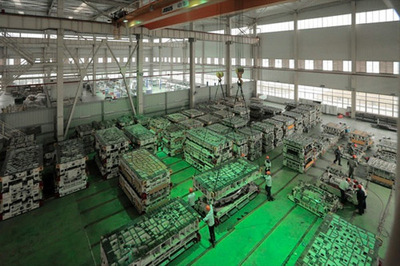
当汽车缓缓下线,你不会看到它的费用令人惊呼如此离谱的生产需求。但在杭州、顺德乃至哥德堡、狼堡、供应商那里,若干平方米厂棚里整整齐齐放着的模具都是实打实天价研发重资产——这也是中国模具行业隐形的造价支柱。
如若转载,请注明出处:http://www.jszkcy.com/product/37.html
更新时间:2026-10-05 15:34:16